


   版权声明
《中国石化报》(电子版)的一切内容(包括但不限于文字、图片、PDF、图表、标志、标识、商标、版面设计、专栏目录与名称、内容分类标准以及为读者提供的任何信息)仅供中国石化报读者阅读、学习研究使用,未经中国石化报社及/或相关权利人书面授权,任何单位及个人不得将《中国石化报》(电子版)所登载、发布的内容用于商业性目的,包括但不限于转载、复制、发行、制作光盘、数据库、触摸展示等行为方式,或将之在非本站所属的服务器上作镜像。否则,中国石化报社将采取包括但不限于网上公示、向有关部门举报、诉讼等一切合法手段,追究侵权者的法律责任。
 日期检索
工艺装置改造+公用工程系统优化+管理创新
系统推进石化行业节能降碳2026年11月10日 来源:
中国石化报 作者:
王诗雄 边思颖 张福琴
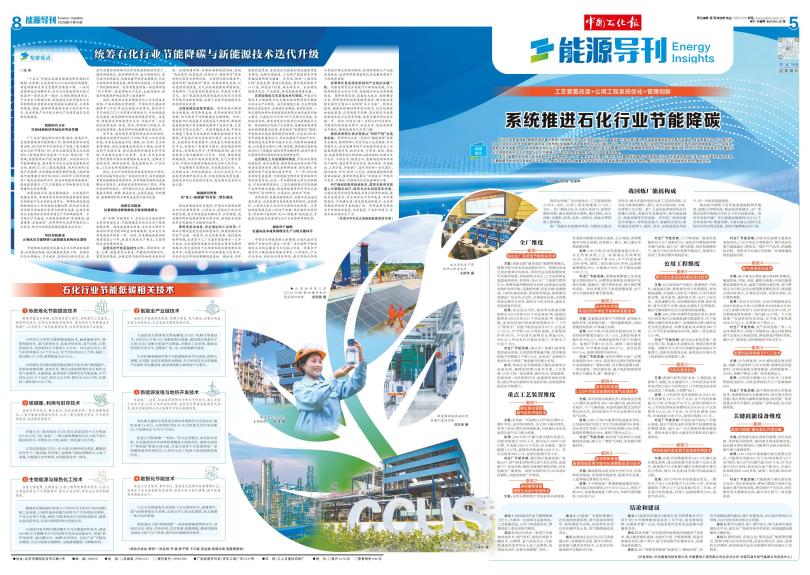
石化行业是高耗能、高碳排放的重点领域。国务院7月5日印发的《“十五五” 碳达峰行动方案》提出,加强全国碳排放权交易市场建设,逐步覆盖石化、化工等行业。9月15日在2026年中国碳市场大会上发布的《全国碳市场发展报告(2026)》指出,石化、化工、造纸、民航等行业纳入全国碳排放权交易市场的前期准备工作已经启动。国家近年来密集出台一系列政策支持石化行业节能降碳,其中,今年印发的《关于开展重点行业节能降碳改造攻坚三年行动的通知》提出,到2028年底炼油等九大重点行业达到能效标杆水平的产能占比平均提高20个百分点、能效基准水平以下产能基本清零。 本刊5版重点剖析炼厂综合能耗特点与能耗结构,从全厂、重点工艺装置、公用工程、关键耗能设备四个维度选取已工业化落地的国产化技术与示范案例,结合定性、定量数据分析技术应用成效与实践启示,提出对策建议;8版重点分析石化行业与新能源的耦合技术与路径,展示石化行业节能低碳相关技术,敬请关注。 □王诗雄 边思颖 张福琴 我国炼厂能耗构成 我国大型炼厂综合能耗中,工艺装置能耗占85%~90%、公用工程系统能耗占10%~15%。全厂能耗占比从大到小依次为:加热炉燃料消耗,催化装置再生烧焦,蒸汽消耗,电力消耗(压缩机、机泵、风机),循环水、除盐水等耗能工质消耗。 炼厂用能具有装置种类多、用能形式复杂的特点,既存在催化烧焦这类工艺固有能耗,又存在大量消耗燃料、蒸汽、电力实现加热、分离、压缩等工艺过程。炼厂大量低温资源因热品位低难以回收,普遍存在高能低用、蒸汽减温减压、热量直接放空的现象。老旧炼厂换热网络设计裕量大、传热温差偏大、能量损失突出;原料重质化趋势下,催化、焦化、加氢装置负荷抬升,进一步推高装置能耗。 炼油综合能耗不是单套装置能耗简单叠加,装置之间物料流、能量流深度耦合,全厂系统优化的节能潜力往往大于单台设备改造。国内先进标杆炼厂单位能量因数能耗可达6.3千克标准油/吨·能量因数,大量存量企业距行业标杆仍存在明显差距,系统节能降碳空间广阔。 全厂维度 ————案例———— 炼化全厂系统性节能优化技术 方案:创新实践“渐进追赶”能源管理模式,管理节能与技术改造双路径并行。管理层面建立动态能效对标体系,常态化运用流程模拟软件实施单装置、多装置联合优化;工艺层面推进装置间热供料、直供料,优化全厂三级蒸汽管网压力,统筹低温热梯级综合利用;设备层面实施加热炉余热回收、高效换热器、机泵永磁/变频调速、汽轮机通流改造、管线新型保温;新能源层面建设厂区分布式光伏,开展绿电交易;水资源层面实施中水回用、凝结水与雨水回收,提高水资源重复利用率。 效果:某企业应用后,炼油单位能量因数能耗由2019年的6.44千克标准油/吨·能量因数降至2023年的6.31千克标准油/吨·能量因数,连续保持国内炼油能效领跑水平。“十四五”期间全厂实施节能改造项目33个,总投资1.7亿元,年节能3.84万吨标准煤;水重复利用率99.3%,中水替代新鲜水比例超55%;90%以上用电来自自备热电联产,外购电占比低于10%。 对全厂节能贡献:通过全厂统筹打破单装置改造天花板,实现跨装置能量匹配,综合能耗较投产初期累计下降11.5%,证明全厂系统性节能优化对大型炼厂能效提升的核心价值。 启示:炼油企业节能降碳不能仅依靠单点设备改造,要做到管理与技术并重,工艺装置‑公用工程一体化统筹,操作优化、流程重构、设备更新、余热资源利用、新能源布局协同推进;建立常态化能效对标追赶机制,持续挖掘系统层面节能潜力。 重点工艺装置维度 ————案例1———— 催化裂化装置 烟气轮机节能技术 方案:采用新一代高效马刀叶型动/静叶片、静叶吹扫、抗冲蚀内构件,优化转子振动特性,采用三机组/四机组同轴配置,回收催化再生高温带压烟气压力能与热能。 效果:290万吨/年催化裂化烟机改造后,回收功率提升2766千瓦,按年运行8400小时计算,节电超2300万千瓦时,折合减排二氧化碳超1.4万吨,直接经济效益超1100万元。项目总投资850万元,投资回收期不到1年。 对全厂节能贡献:催化裂化装置是炼厂耗能大户,烟气轮机回收再生烟气余压余热,直接减少厂用电消耗,降低自备锅炉燃料消耗,同步削减全厂碳排放。该技术适配国内210余套在役烟机,存量改造推广价值高。 ————案例2———— 连续重整装置 重整生成油分壁塔技术 方案:采用分壁塔替代传统双塔分离流程,依靠塔内隔板分割预分离段、主分离段,消除精馏中间组分返混,实现碳六、碳七、碳八馏分单塔清晰切割。 效果:100万吨/年连续重整装置应用后,对比传统双塔工艺,再沸器总负荷降低30.4%,综合能耗下降15%;年节约标准煤2300多吨、减排二氧化碳6200多吨;设备购置费降低20%,占地减少50%,年节能收益超1100万元。 对全厂节能贡献:重整装置精馏工序是装置主要耗能环节,分壁塔显著降低再沸器中压蒸汽消耗,削减全厂蒸汽管网负荷,减少锅炉燃料消耗。该技术既可用于新建重整装置,也可用于存量装置扩能节能改造。 ————案例3———— 延迟焦化装置 炼油加热炉绿色节能降碳成套技术 方案:成套集成高效空气预热器、新型耐火隔热衬里、低氮氧化物‑一氧化碳燃烧器、BMS智能控制系统、炉体漏点封堵。 效果:160万吨/年延迟焦化装置应用后,精准控制炉膛氧含量在1%~1.5%,加热炉热效率提升至95%以上,排烟温度控制不高于80摄氏度。装置年节能1.55兆瓦、减排二氧化碳超3100吨,年节能收益超400万元。项目投资800万元,投资回收期不到两年。 对全厂节能贡献:加热炉燃料占炼厂总燃料消耗的50%~80%,延迟焦化加热炉热效率提升直接削减全厂燃料消耗,同步降低氮氧化物、一氧化碳及二氧化碳排放,属于炼油装置通用性核心节能技术,推广覆盖面广。 ————案例4———— 硫黄回收装置 LQSR节能型硫黄回收尾气处理技术 方案:采用低温加氢催化剂,将加氢反应器入口操作温度降为200~240摄氏度,取消传统在线炉、气-气换热器、电加热器和管式加热炉等加热方式,利用装置自产中压过热蒸汽完成尾气加热。 效果:2套7万吨/年硫黄回收装置应用后,比传统在线炉加热工艺年节约标准煤700多吨、对比管式炉加热工艺年节约标准煤2100多吨,装置投资降低约20%、能耗下降30%以上。 对全厂节能贡献:取消尾气处理单元高耗能加热设施,减少全厂燃料气消耗,实现减污降碳协同。 ————案例5———— 胺液脱硫装置 胺液脱硫系统节能与长周期稳定运行技术 方案:集成胺液杂质全组分分析平台、抗堵抑发泡塔盘、高选择性脱硫剂、胺液净化设备,上线智能化管理优化平台。 效果:千万吨级炼厂胺液脱硫装置应用后,二氧化碳共吸率降低20个百分点以上,剂耗下降40%,系统整体能耗下降10%,年操作费用降低1200多万元。 对全厂节能贡献:千万吨级炼厂胺液系统能耗约占全厂能耗的8%,该技术可降低溶剂再生蒸汽消耗,减少全厂蒸汽消耗,同时保障酸性气、液化气净化系统长周期平稳运行,规避非计划停工带来的额外能耗损失。 公用工程维度 ————案例1———— 蒸汽动力系统在线模拟优化软件 方案:B/S架构国产化软件,搭建锅炉、汽轮机、减温减压器、换热器全单元机理模型,支持离线建模、在线接入实时生产数据,自动开展系统诊断、成本核算、碳排放计算、运行工况优化。选取建模应用,识别减温减压浪费、锅炉低效、透平匹配不合理、除盐水预热不足等瓶颈,输出可落地操作优化方案指导现场调整。 效果:500万吨/年燃料型装置应用后,软件可识别系统内大量减温减压能量损失,在不新增重大硬件投资前提下,依靠模型诊断+操作优化实现显著效益,年燃动能耗成本降低840万元,年节约标准煤超4200吨、减排二氧化碳近1.4万吨。 对全厂节能贡献:蒸汽动力系统是炼厂最大公用工程,普遍存在高能低用、管网匹配失衡问题。该数字化工具可以挖掘存量系统固有节能潜力,适配各类炼油企业,是低成本开展公用工程系统优化的重要工具。 ————案例2———— 汽轮机通流改造 方案:保留汽轮机汽缸本体、土建基础,更新转子、隔板,优化通流叶片,1号机组改造采用冲动式热力设计与结构设计,3号机组改造采用全反动式、“多级数、小熔降”设计。 效果:1号机组供电标准煤耗由294.5克/千瓦时降至147.11克/千瓦时,年节约标准煤超2.5万吨,年效益2774万元,投资回收期0.37年;3号机组供电标准煤耗由204.06克/千瓦时降至151.04克/千瓦时,年节约标准煤9360吨,年效益超1000万元,投资回收期1.57 年。 对全厂节能贡献:汽轮机是自备电厂的核心装备,提升汽轮发电机组效率可直接降低锅炉燃煤消耗,减少全厂化石能源消费和碳排放。该技术适合国内大量老旧汽轮机组存量升级改造。 ————案例3———— 芳烃低温热发生蒸汽及高效利用技术 方案:回收芳烃精馏塔顶150~175摄氏度冷凝低温热,通过高效蒸汽发生器产出低压蒸汽,配套国产化大型蒸汽螺杆压缩机提升蒸汽压力等级,替代3.5兆帕高压蒸汽的减温减压过程。 效果:100万吨/年芳烃装置应用后,一期项目产出1.2兆帕蒸汽103.6吨/小时,芳烃装置能耗下降47.2千克标准油/吨对二甲苯,对比蒸汽发电路线,同等工况能耗降低53%,投资节省44%。 对全厂节能贡献:回收芳烃装置大量废弃低温余热,产出不同压力等级蒸汽,替代高品位蒸汽减温减压,降低全厂锅炉产汽负荷,削减燃料消耗。该技术可拓展应用到炼厂其他精馏装置低温热回收。 ————案例4———— 氢气资源优化技术 方案:基于氢夹点理论建立氢网机理模型,覆盖制氢、用氢、回收、输配全流程;开展加氢装置耗氢操作优化、富氢气体膜分离回收、氢气管网压力匹配;企业实施重整氢梯级利用,增设膜分离回收单元、扩能轻烃回收、改造压缩机,优化管网调度。 效果:该技术应用后,企业外购煤制氢由20000标准立方米/小时降至4500标准立方米/小时,新增回收氢气7300标准立方米/小时,折合制氢装置年减排二氧化碳5.5万吨。千万吨级炼厂完成系统优化改造,年节氢节能效益2500万元以上,年降碳10万吨以上。 对全厂节能贡献:氢气系统是炼厂第二大成本消耗单元,制氢工序能耗高,通过回收富氢尾气压减化石制氢负荷,降低制氢炉燃料消耗,减少全厂碳排放,同时保障氢气供应安全。 ————案例5———— 废塑料连续热解RPCC技术 方案:分为预处理‑RDC梯级减容液化脱氯‑热解‑后处理单元;针对农膜、聚烯烃混合废塑料,实现快速液化深度脱氯,油相脱氯率>99.9%,热解产物送入炼厂现有装置加工。 效果:示范项目规模3.51万吨/年,与传统焚烧发电相比,回收废塑料的万元产值碳减排85%。 对全厂节能贡献:属于循环经济公用配套技术,把废塑料转化为炼油原料,替代部分原油资源;相比焚烧大幅降低碳排放;依托炼厂现有装置实现化学循环,拓展炼厂原料来源,助力低碳转型。 关键耗能设备维度 ————案例———— 高效汽提器(催化裂化汽提设备) 方案:新型催化裂化高效汽提器,采用改进盘‑环挡板导流构件,提高催化剂床层填充率,延长催化剂停留时间,汽提蒸汽分段分级进料,提升油气置换效率。 效果:140万吨/年重油催化裂化装置应用后,汽提蒸汽用量由5.16千克/吨剂降至4.3千克/吨剂,每小时节约蒸汽超1000千克,年节约蒸汽9000多吨;焦炭氢含量下降29%,年减少标准煤消耗1100多吨、减排二氧化碳3000吨以上。 对全厂节能贡献:汽提器属于催化裂化核心反应‑再生系统设备,降低汽提蒸汽消耗可直接减少蒸汽管网消耗,降低锅炉产汽负荷,同时降低再生器烧焦负荷,减少再生烟气二氧化碳排放。 结论和建议 结论1:我国炼油行业节能降碳潜力巨大,不能单一依靠单点设备改造,工艺装置改造、公用工程系统优化、管理创新三者必须协同推进。 结论2:国内已形成一批国产化成熟成套技术,烟气轮机、加热炉成套节能技术、分壁塔、氢气系统优化、汽轮机通流改造等均有大量工业案例,投资收益良好,具备大规模推广条件。 结论3:存量炼厂主要短板集中在低温热资源浪费、蒸汽系统高能低用、氢网调度不合理,系统类优化项目往往硬件投入低,但节能降碳收益突出。 结论4:炼油企业应当立足自身装置实际,统筹硬件改造、数字化管控、新能源与循环经济技术,分批次对标能效标杆实施技术升级。 建议1:政策层面落实《炼油行业节能降碳专项行动计划》与节能降碳改造攻坚三年行动,强化能效监察,完善技术推广目录,加强系统优化类改造政策与投融资支持。 建议2:技术推广优先选择回收期短的成熟国产化技术,重点推进烟机提效、加热炉升级、分壁塔精馏、低温余热提质利用;推广蒸汽、氢气系统数字化模拟优化,挖掘存量系统潜力。 建议3:全厂统筹坚持能量“温度对口、梯级利用”,优先开展跨装置热集成,减少高能低用,优化蒸汽管网压力等级,充分回收各类余热余压资源。 建议4:数字化建设,推广蒸汽动力、氢气系统在线监测优化平台,建立全厂能效对标评价体系,持续跟踪装置能耗与碳排放。 建议5:管理创新,借鉴企业“渐进追赶”能源管理模式,管理节能与技术改造并重;适度布局光伏、绿电、废塑料化学循环,推动炼油企业由传统燃料型向低碳化工型转型。 (作者单位:中化数智科技有限公司 中国寰球工程有限公司北京分公司 中国石油天然气集团公司咨询中心)
中国石油化工集团有限公司版权所有 未经授权,禁止复制或建立镜像 京ICP备 10210212号-7 号 |


